


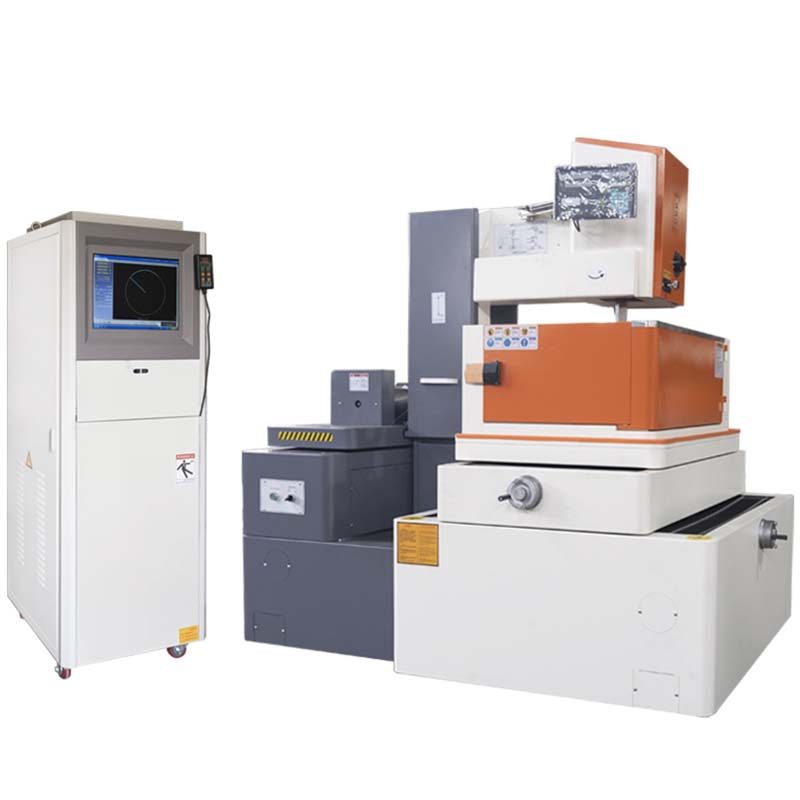
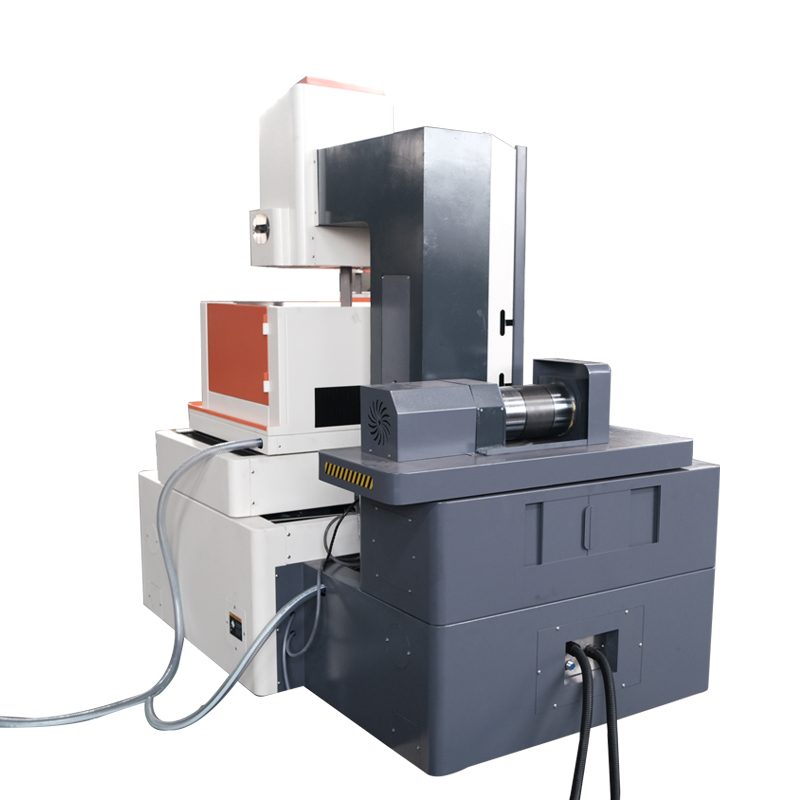
Middelmatige snelheid van draadvonkmachine TR-RT80
De TR-RT80 is een automatiseringssysteem voor verpakken/afvullen. Doorlooptijd bedraagt 45 dagen; prijzen worden per configuratie vermeld. Certificaten: CE-documentatie op aanvraag.
- Model
- TR-RT80
- Doorlooptijd
- 45 dagen
- Categorie
- CNC en bewegingsbesturing
Waar dit platform voor is
Four-axis CNC linkage control, large cone angle device. Iron resin casting machine body, metal baffle, user-friendly design, central lubrication system, automatic line tension device, digital scale and reading, highly integrated controller for easy maintenance and troubleshooting, Windows basic interface, AutoCAD programming, and simple operation.
Commerciële voorwaarden
| Offerte | Geprijsd per configuratie - antwoord binnen 48 uur |
|---|---|
| Doorlooptijd | 45 dagen |
| MOQ | 1 eenheid |
| Oorsprong | China |
| Haven van laden | Shanghai, China |
| Incoterm | FOB Shanghai / CIF on request |
| Betaling | 30% aanbetaling, 70% vóór verzending |
| Garantie | 24 maanden standaard, 36 maanden optioneel |
Productdetails
Applicatienota's, constructietekeningen en video uit het TROY-engineeringbestand: dezelfde documentatie die bij de offerte wordt geleverd.
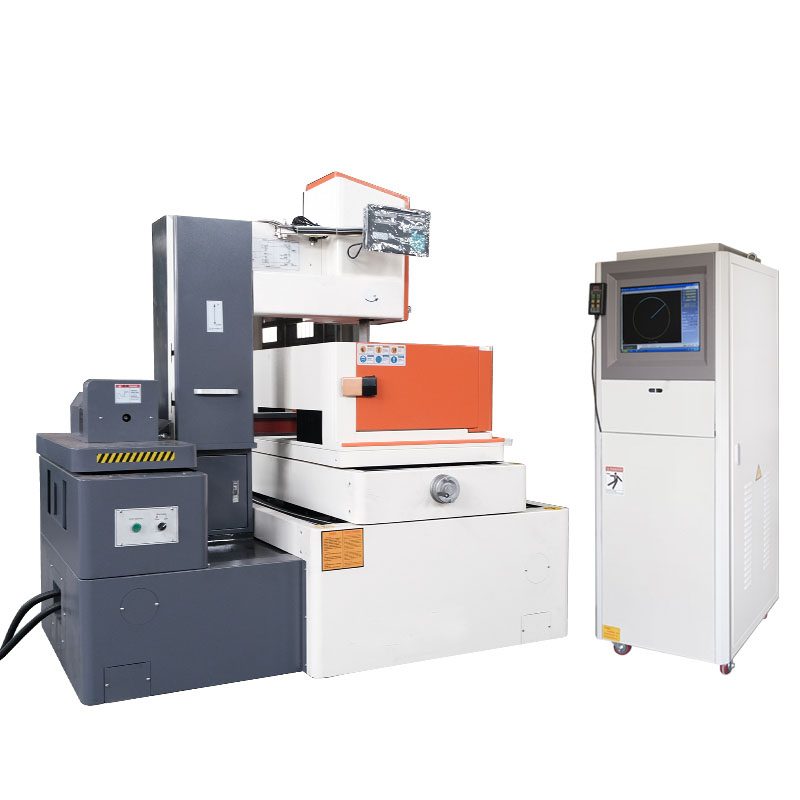
Wire EDM machines are synonymous with high efficiency and are indispensable tools for manufacturing various high-tech products. Therefore, their development and evolution reflect the great importance humanity places on them. Since their inception, humans have continuously improved and innovated them to meet the demands of various aspects of society. Especially after humans endowed machine tools with human-like characteristics, the relationship between wire EDM machines and humans has become increasingly harmonious.
Voorheen waren sneldraadvonkmachines in wezen onbemand. Door het toevoegen van een schakelkast en het installeren van een industrieel touchscreen, resulterend in de huidige middendraadvonkmachine, kan deze echter ongehinderd met mensen communiceren.
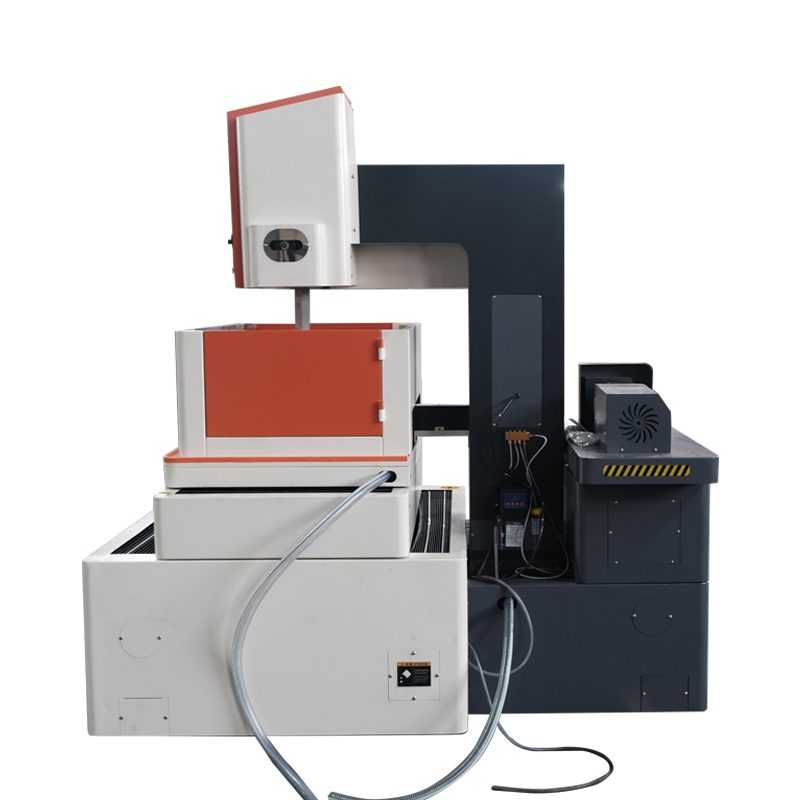
Previously, wire EDM machines lacked intelligence. Now, after being programmed, they are as intelligent as robots, easily handling complex workpieces. Traditional wire EDM machines were inherently risky, constantly posing a threat to human health. However, today's high-efficiency C-type wire EDM machines are increasingly stable and convenient to operate, significantly improving work efficiency—arguably twice as fast as conventional machines. Furthermore, they feature intelligent high-frequency real-time inspection and intelligent dual servo motor wire tensioning functions. The fully automatic wire tensioning device is more stable and efficient than that of conventional machines. Traditional wire EDM machines require manual wire tensioning, which can easily lead to hand injuries and poses safety hazards.
Bovendien is draadspannen een technische vaardigheid; Onjuiste techniek kan het productieproces van het werkstuk beïnvloeden.
De traditionele draadvonkmachine was misschien een introverte, niet-reagerende machine; de moderne lijkt meer op een flexibele pc.
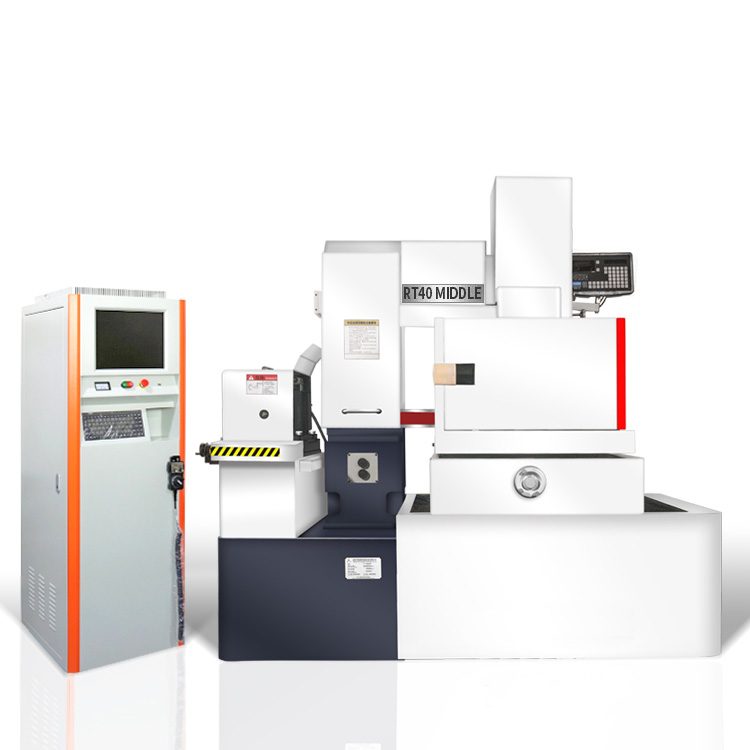
Middelmatige snelheid van draadvonkmachine TR-RT80 Kenmerken en voordelen van werktuigmachines:
1. Het hele systeem heeft een ontwerp met twee CPU's: DSP zorgt voor de servobesturing en X86 voor de weergavefuncties en de mens-machine-interactie.
2. Het CPU-bord van het display (X86) maakt gebruik van een moederbord van industriële kwaliteit met een ingebouwd Win10-besturingssysteem en een SSD SSD-station, waardoor het apparaat kan worden uitgeschakeld zonder systeemcrashes.
3. Het systeem maakt gebruik van geavanceerde pulsvoeding en anti-elektrolyse-voedingstechnologie, waardoor de maatnauwkeurigheid en snijprecisie van onderdelen worden verbeterd.
4. Gebruikers kunnen optioneel een lineaire encoder installeren om volledige gesloten-lusregeling te bereiken.
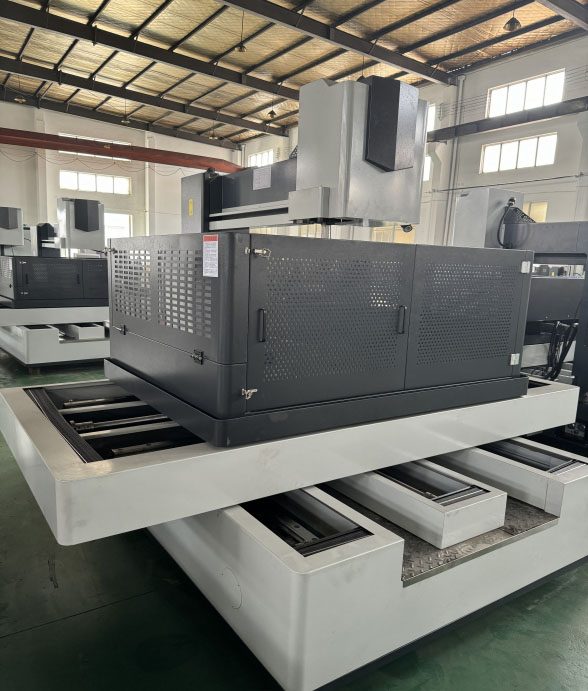
5. Het bed is gemaakt van harszandgieten en ondergaat twee hittebehandelingen bij hoge temperatuur, waardoor de vervorming van werktuigmachines effectief wordt gecontroleerd.
6. Imported precision linear guides, imported precision ball screws, and imported bearings maintain mechanical precision over long periods.
7. Excellent rapid traverse and rapid step characteristics.
8. De X- en Y-assen maken gebruik van servomotoren, terwijl de U-, V- en Z-assen gebruik maken van hybride of co-servomotoren, uitgerust met een 5-assige handmatige bediening, waardoor de beweging van werktuigmachines gemakkelijk en snel verloopt.
9. De controller maakt gebruik van vijfassige digitale besturing (X, Y, U, V, Z) en heeft functies zoals automatische randdetectie en automatische middendetectie.
| CODE | WORK TRAVEL | |||||||||||
| 1 | Worktable(Width×Length) | mm | 1360*970 | |||||||||
| 2 | CNC Type | |||||||||||
| 3 | Autocut Control System | |||||||||||
| 4 | Max.Load Bearing Of Worktable | kg | 200 0 | |||||||||
| 5 | X Axis | mm | 800 | |||||||||
| 6 | Y Axis | mm | 100 0 | |||||||||
| 7 | Z Axis | mm | 550 | |||||||||
| 8 | Taper Angle | ° | ±1 5 | |||||||||
| 9 | Taper U/V stroke | mm | 80*80 | |||||||||
| 10 | U/V minimum co mmand unit | mm | 0.001 | |||||||||
| STRUCTURE INDEX | ||||||||||||
| 11 | Display Method | DRO(DIGITAL READ OUT) | ||||||||||
| 12 | Wire Diameter | mm | 0.18 | |||||||||
| 13 | Vertical Controller Weight | kgs | 200 | |||||||||
| 14 | Power Consumption | kw | 2.0 | |||||||||
| 15 | Max Working Current | A | 10 | |||||||||
| 16 | Resolution Of Each Axis | mm | 0.001 | |||||||||
| 17 | Power Requirement | 380/415 V, 50/60 Hz for three-phase | ||||||||||
| 18 | Environmental Temperature Requirement | 0℃~40℃ | ||||||||||
| 19 | Relative Humidity | 20%~80% | ||||||||||
| ACCURACY | ||||||||||||
| 20 | Cutting Accuracy | mm | 0.05 | |||||||||
| 21 | Roughness Accuracy | Ra | 0.6-1.4 | |||||||||
| 22 | Cutting Speed | mm²/min | 300 or broader | |||||||||
| 23 | Maximum cutting thickness | mm | 500 | |||||||||
Middelmatige snelheid van draadvonkmachine TR-RT80Advantages:
◆Supports remote control, status monitoring, and file transfer via wireless LAN.
◆Eenvoudige installatie, plug-and-play; gewoon op de stroom aansluiten. De gebruikersinterface van het besturingssysteem is eenvoudig en gemakkelijk te leren en maakt gebruik van meerdere kunstmatige intelligentie-algoritmen, waardoor beginners de bediening van de machine snel onder de knie krijgen.
◆ Beveiligingsfunctie tegen stroomuitval. Registreert automatisch de status van de bewerkingspositie bij een plotselinge stroomuitval; De bewerking kan worden hervat nadat de stroom is hersteld, waardoor de veiligheid en betrouwbaarheid worden gegarandeerd.
◆Five-axis full-stroke precise positioning, coordinate display accurate to micrometers.
◆ Automatische centreerfunctie. Centreren met één klik voor interne gaten; automatische centrering voor EDM zonder dat u de coördinaten hoeft te onthouden.
◆Instellen van referentienulpunt en halve slag met één klik op de handbedieningskast.
◆AR-functie. Voor het plaatsen van het werkstuk is geen kalibratie van de meetklok vereist; de plaatsingshoek wordt bepaald via een referentievlak of twee referentiegaten. Na het instellen van de AR-hoek verlopen de beweging en de bewerking automatisch volgens de plaatsingshoek.
◆Convenient file editing interface, supporting NC file simulation.
◆ Supports remote control, status monitoring, and file transfer via wireless LAN.
◆ Eenvoudige installatie, plug-and-play; gewoon aansluiten op de stroom om te gebruiken. De gebruikersinterface van het besturingssysteem is eenvoudig en gemakkelijk te leren en maakt gebruik van meerdere kunstmatige intelligentie-algoritmen, waardoor beginners de bediening van de machine in korte tijd onder de knie kunnen krijgen.
Beveiligingsfunctie tegen stroomuitval. Bij een plotselinge stroomuitval wordt de status van de bewerkingspositie automatisch geregistreerd. Nadat de stroom is hersteld, kan de bewerking worden hervat, waardoor de veiligheid en betrouwbaarheid worden gegarandeerd.
◆ Nauwkeurige positionering over de hele slag over vijf assen, met coördinatenweergave tot op micrometer nauwkeurig.
◆ Automatische centreerfunctie. Centreren met één klik voor interne gaten; automatische centrering zonder dat u de coördinaten voor EDM hoeft te onthouden.
◆ Met de handmatige bedieningskast kunt u met één klik het referentienulpunt en de halve slag instellen.
AR-functie. Voor het plaatsen van het werkstuk is geen kalibratie van de meetklok vereist; de plaatsingshoek wordt bepaald via een referentievlak of twee referentiegaten. Na het instellen van de AR-hoek verlopen de beweging en de bewerking automatisch volgens de plaatsingshoek.
◆ Convenient file editing interface, supporting NC file simulation.
◆ WYSIWYG 2D- en 3D grafische weergavefunctie; werkstukafbeeldingen kunnen vrij worden geschaald en geroteerd voor een gemakkelijke weergave van het ontwerp. ◆ Ondersteunt het spiegelen, roteren en schalen van NC-bestanden.
◆ Supports simulation, single-step, and unmanned machining modes.
◆ Functie voor het voorkomen van trackfouten. Het software-algoritme berekent de snijpositie in realtime met een gesloten lus om fouten te voorkomen en de veiligheid van het werkstuk te garanderen.
◆ De Z-as maakt gebruik van een lineaire geleiderail voor hoge precisie. Tijdens de bewerking kan het automatisch de positie onthouden en met het werkstuk op en neer bewegen, waardoor het probleem wordt opgelost dat conventionele machines alleen een pen kunnen gebruiken en niet op en neer kunnen bewegen bij het snijden van materialen.
Na het programmeren kan de offset op elk moment zonder herprogrammering worden gecorrigeerd.
◆ Conisch zagen: voer eenvoudig de werkstukhoogte in; de software berekent en voltooit het snijden automatisch.
◆ Functie Terug naar pauzepunt: onthoudt automatisch het pauzepunt tijdens het zagen van het werkstuk, waardoor vrije beweging van alle vijf assen en een terugkeer met één klik naar het pauzepunt mogelijk is. Dit vergemakkelijkt het verplaatsen van de molybdeendraad naar een leeg punt voor draadvervanging en afvalverwijdering.
◆ Cut back to pause point function: If a short circuit occurs due to an incorrectly drilled wire hole, the machine can be moved to a non-short-circuit position and the cutting point can be returned to complete the cut with a single click. For example, if a high workpiece is drilled at an angle, the UV axis can be moved to release sparks, and then the UV axis can be cut back to a vertical position.
◆ Skip step function: Allows skipping steps between any hole position and line segment.
◆ Negeerfunctie: Maakt selectie van elke programmalijn mogelijk om te beginnen met snijden vanaf de huidige positie.
◆ Nieuwe offsetfunctie: Tijdens de verwerking kan een nieuwe offset worden gereset op basis van molybdeendraadslijtage zonder de huidige verwerking te stoppen.
◆ Pauzepuntfunctie instellen: klik tijdens de verwerking eenvoudig op de coderegel om de pauzepositie in te stellen of te annuleren; eenvoudig en duidelijk.
◆ Ondersteunt meerdere methoden voor achteruit snijden, waardoor gebruikers uit elke programmalijn kunnen kiezen voor achteruit snijden.
Zes gebruikerscoördinatensystemen voor gemakkelijke selectie. Bij urgente werkstukken kunnen eerst de actuele werkstukcoördinaten worden opgeslagen en verwerkt.
◆ Functies voor pitch- en spelingcompensatie. Na jarenlang gebruik kunnen eventuele fouten in de nauwkeurigheid van de spindel worden gecorrigeerd met behulp van de pitchcompensatiefunctie.
◆ XYUV-assen maken allemaal gebruik van een structuur met directe aandrijving om bewerkings- en bewegingsnauwkeurigheid te garanderen.
Anti-electrolysis technology enhances workpiece precision.
◆ Machining records can be queried.
◆ Ondersteunt absolute encoders; verplaatsing veroorzaakt door trillingen na het uitschakelen keert bij het opstarten automatisch terug naar de oorspronkelijke positie.
◆ Of u nu een servomotor of een hybride motormodel gebruikt, na een onderbreking van de bewerking kan de bewerking worden hervat zonder dat het oorsprongspunt bij het opstarten hoeft te worden gevonden, en de positie zal niet verschuiven.
Volledige technische gegevens
| Model | TR-RT80 |
|---|---|
| Doorlooptijd | 45 dagen |
| Categorie | CNC en bewegingsbesturing |
Waarden zijn nominaal bij 20 °C. Download de datasheet voor CAD-modellen, koppelcurven en I/O-kaarten van de controller.
Waar het draait
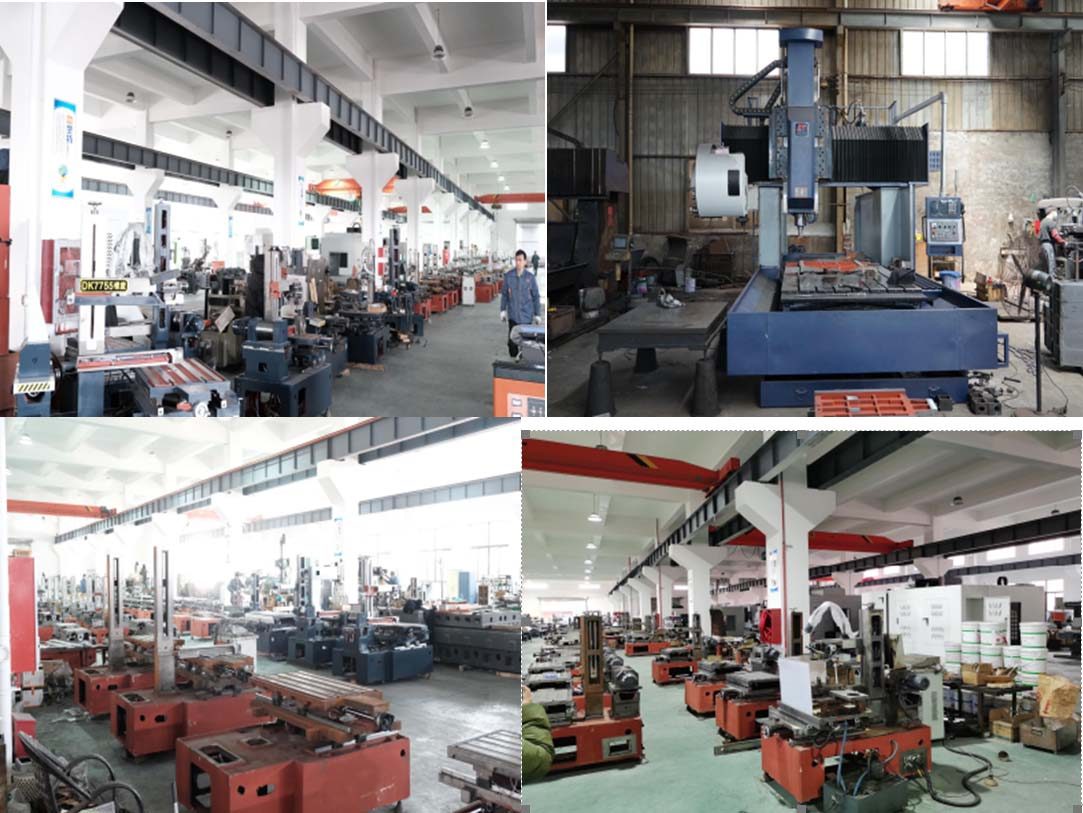
Op maat gemaakt en in opdracht gemaakt door TROY-ingenieurs.
Op maat gemaakt en in opdracht gemaakt door TROY-ingenieurs.
Op maat gemaakt en in opdracht gemaakt door TROY-ingenieurs.
Op maat gemaakt en in opdracht gemaakt door TROY-ingenieurs.
Vragen van kopers
Wat zijn de belangrijkste specificaties van de TR-RT80?
Model TR-RT80. Een volledige datasheet is op aanvraag verkrijgbaar.
Wat is de doorlooptijd en MOQ voor de TR-RT80?
Doorlooptijd bedraagt 45 dagen; MOQ is 1 eenheid.
Hoe is de TR-RT80 geprijsd?
De prijzen worden vermeld per configuratie, inclusief gereedschap en vracht, indien van toepassing.
Ontvang een geprijsd voorstel voor TR-RT80
Vermeld het onderdeel, het doeltarief en de bestemmingshaven. Een engineer – geen chatbot – antwoordt binnen 48 uur.
Zelfde categorie
RPNS-besturingssysteem
AMR-controller SRC-880
Frameloze motoren
Beoordeeld door TROY Engineering ·. Bij iedere offerte worden de specificaties opnieuw getoetst aan de leveranciersdatasheet.