


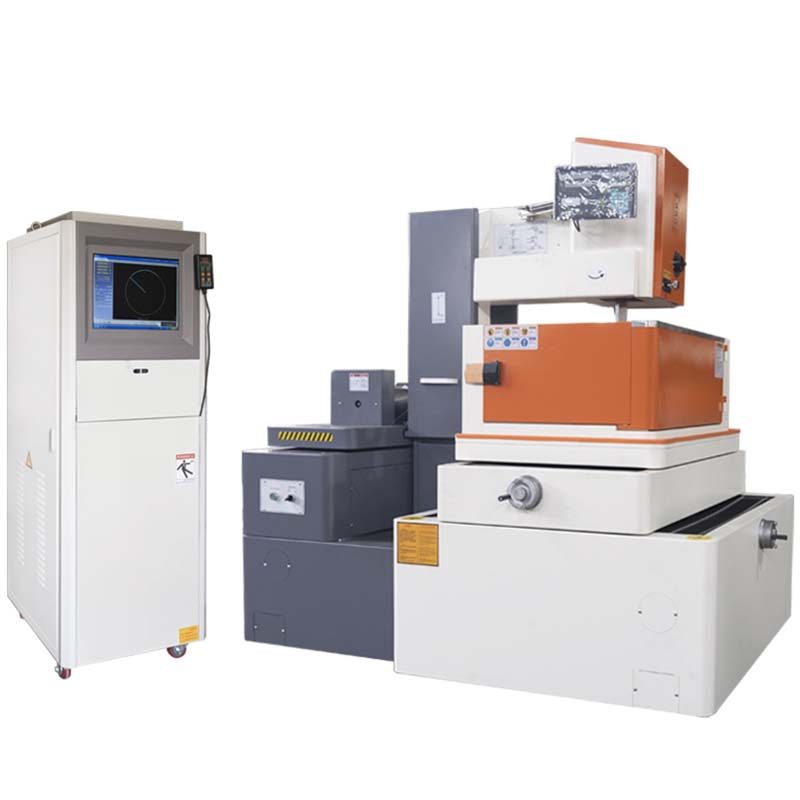
Mittelgeschwindigkeits-Drahterodiermaschine TR-RT80
Der TR-RT80 ist ein Automatisierungssystem zum Verpacken/Abfüllen. Die Vorlaufzeit beträgt 45 Tage; Die Preise werden pro Konfiguration angegeben. Zertifizierungen: CE-Dokumentation auf Anfrage.
- Modell
- TR-RT80
- Vorlaufzeit
- 45 Tage
- Kategorie
- CNC- und Bewegungssteuerung
Wofür diese Plattform gedacht ist
Four-axis CNC linkage control, large cone angle device. Iron resin casting machine body, metal baffle, user-friendly design, central lubrication system, automatic line tension device, digital scale and reading, highly integrated controller for easy maintenance and troubleshooting, Windows basic interface, AutoCAD programming, and simple operation.
Handelsbedingungen
| Angebot | Preis pro Konfiguration – Antwort innerhalb von 48 Stunden |
|---|---|
| Vorlaufzeit | 45 Tage |
| Mindestbestellmenge | 1 Einheit |
| Herkunft | China |
| Verladehafen | Shanghai, China |
| Incoterm | FOB Shanghai / CIF on request |
| Zahlung | 30 % Anzahlung, 70 % vor Versand |
| Garantie | 24 Monate Standard, 36 Monate optional |
Produktdetails
Anwendungshinweise, Konstruktionszeichnungen und Videos aus der TROY-Konstruktionsdatei – dieselbe Dokumentation, die mit dem Angebot geliefert wurde.
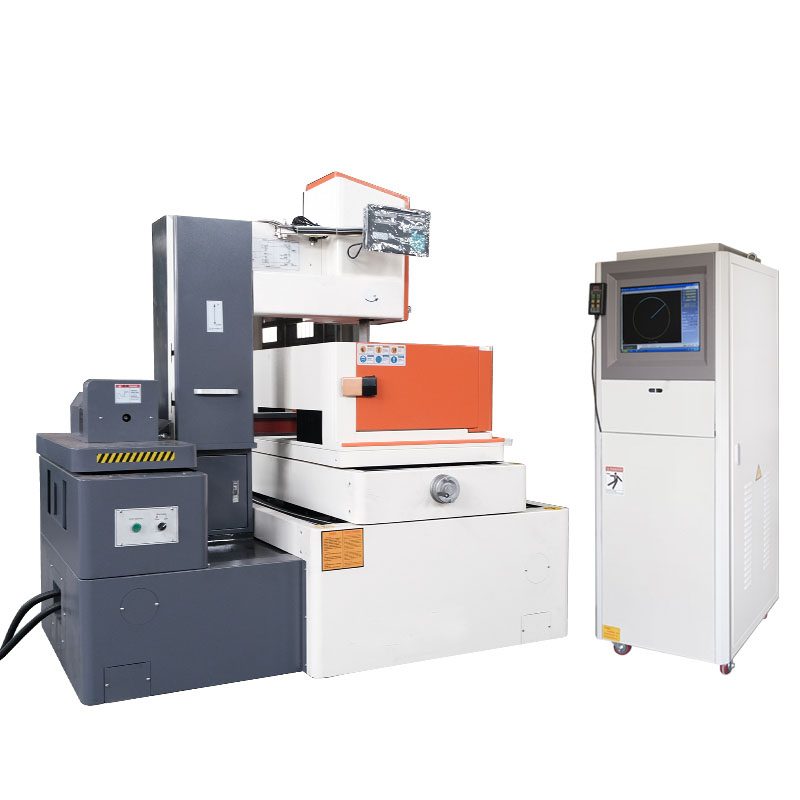
Wire EDM machines are synonymous with high efficiency and are indispensable tools for manufacturing various high-tech products. Therefore, their development and evolution reflect the great importance humanity places on them. Since their inception, humans have continuously improved and innovated them to meet the demands of various aspects of society. Especially after humans endowed machine tools with human-like characteristics, the relationship between wire EDM machines and humans has become increasingly harmonious.
Bisher waren Schnelldrahterodiermaschinen im Wesentlichen unbemannt. Durch das Hinzufügen eines Schaltschranks und die Installation eines industriellen Touchscreens, was zur aktuellen Mitteldraht-Erodiermaschine führt, kann diese jedoch ungehindert mit Menschen kommunizieren.
Previously, wire EDM machines lacked intelligence. Now, after being programmed, they are as intelligent as robots, easily handling complex workpieces. Traditional wire EDM machines were inherently risky, constantly posing a threat to human health. However, today's high-efficiency C-type wire EDM machines are increasingly stable and convenient to operate, significantly improving work efficiency—arguably twice as fast as conventional machines. Furthermore, they feature intelligent high-frequency real-time inspection and intelligent dual servo motor wire tensioning functions. The fully automatic wire tensioning device is more stable and efficient than that of conventional machines. Traditional wire EDM machines require manual wire tensioning, which can easily lead to hand injuries and poses safety hazards.
Darüber hinaus ist das Spannen von Drähten eine technische Fertigkeit; Eine unsachgemäße Technik kann den Herstellungsprozess des Werkstücks beeinträchtigen.
Die traditionelle Drahterodiermaschine war möglicherweise wie eine introvertierte, nicht reagierende Maschine. der moderne ähnelt eher einem flexiblen PC.
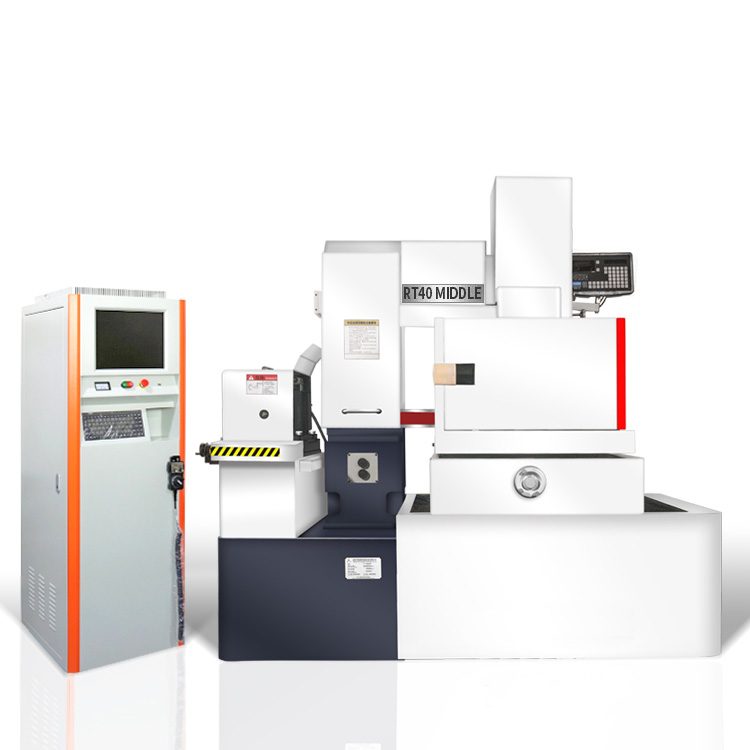
Mittelgeschwindigkeits-Drahterodiermaschine TR-RT80 Merkmale und Vorteile der Werkzeugmaschine:
1. Das gesamte System verfügt über ein Dual-CPU-Design: DSP übernimmt die Servosteuerung und X86 übernimmt die Anzeigefunktionen und die Mensch-Maschine-Interaktion.
2. Die Display-CPU-Karte (X86) verwendet ein Motherboard in Industriequalität mit integriertem Win10-Betriebssystem und SSD-Solid-State-Laufwerk, was einen Ausschaltbetrieb ohne Systemabstürze ermöglicht.
3. Das System nutzt eine fortschrittliche Impulsstromversorgung und Anti-Elektrolyse-Stromversorgungstechnologie und verbessert so die Maßhaltigkeit und Schnittpräzision der Teile.
4. Benutzer können optional einen Linearencoder installieren, um eine vollständige Regelung zu erreichen.
5. Das Bett besteht aus Harzsandguss und wird zwei Hochtemperatur-Wärmebehandlungen unterzogen, wodurch die Verformung der Werkzeugmaschine effektiv kontrolliert wird.
6. Imported precision linear guides, imported precision ball screws, and imported bearings maintain mechanical precision over long periods.
7. Excellent rapid traverse and rapid step characteristics.
8. Die X- und Y-Achsen verwenden Servomotoren, während die U-, V- und Z-Achsen Hybrid- oder Co-Servomotoren verwenden, die mit einer manuellen 5-Achsen-Steuerung ausgestattet sind, wodurch die Bewegung der Werkzeugmaschine bequem und schnell erfolgt.
9. Der Controller verfügt über eine digitale Fünf-Achsen-Steuerung (X, Y, U, V, Z) und verfügt über Funktionen wie automatische Kantenfindung und automatische Mittenfindung.
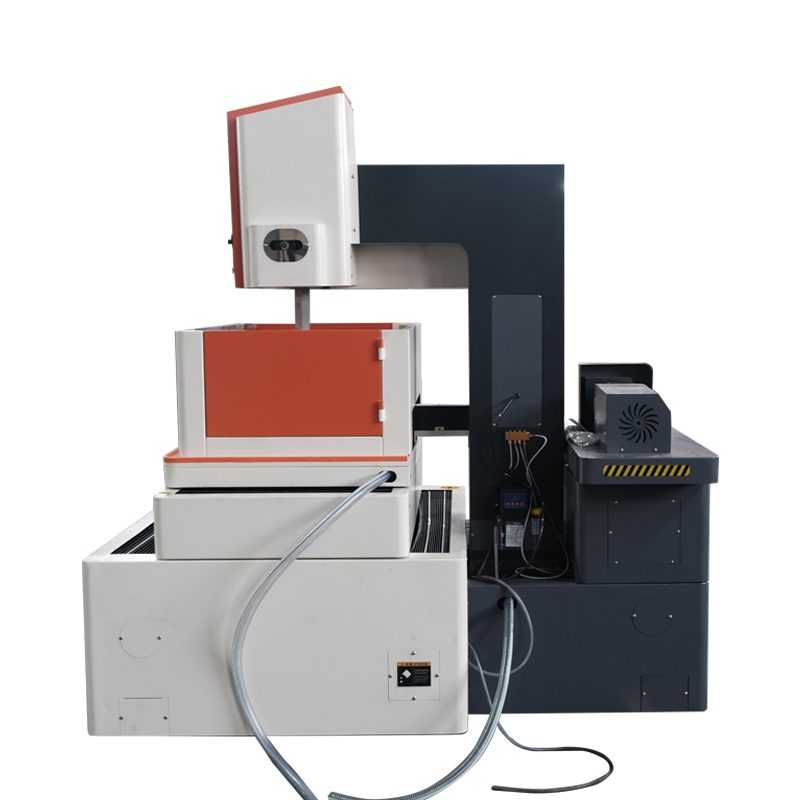
| CODE | WORK TRAVEL | |||||||||||
| 1 | Worktable(Width×Length) | mm | 1360*970 | |||||||||
| 2 | CNC Type | |||||||||||
| 3 | Autocut Control System | |||||||||||
| 4 | Max.Load Bearing Of Worktable | kg | 200 0 | |||||||||
| 5 | X Axis | mm | 800 | |||||||||
| 6 | Y Axis | mm | 100 0 | |||||||||
| 7 | Z Axis | mm | 550 | |||||||||
| 8 | Taper Angle | ° | ±1 5 | |||||||||
| 9 | Taper U/V stroke | mm | 80*80 | |||||||||
| 10 | U/V minimum co mmand unit | mm | 0.001 | |||||||||
| STRUCTURE INDEX | ||||||||||||
| 11 | Display Method | DRO(DIGITAL READ OUT) | ||||||||||
| 12 | Wire Diameter | mm | 0.18 | |||||||||
| 13 | Vertical Controller Weight | kgs | 200 | |||||||||
| 14 | Power Consumption | kw | 2.0 | |||||||||
| 15 | Max Working Current | A | 10 | |||||||||
| 16 | Resolution Of Each Axis | mm | 0.001 | |||||||||
| 17 | Power Requirement | 380/415 V, 50/60 Hz for three-phase | ||||||||||
| 18 | Environmental Temperature Requirement | 0℃~40℃ | ||||||||||
| 19 | Relative Humidity | 20%~80% | ||||||||||
| ACCURACY | ||||||||||||
| 20 | Cutting Accuracy | mm | 0.05 | |||||||||
| 21 | Roughness Accuracy | Ra | 0.6-1.4 | |||||||||
| 22 | Cutting Speed | mm²/min | 300 or broader | |||||||||
| 23 | Maximum cutting thickness | mm | 500 | |||||||||
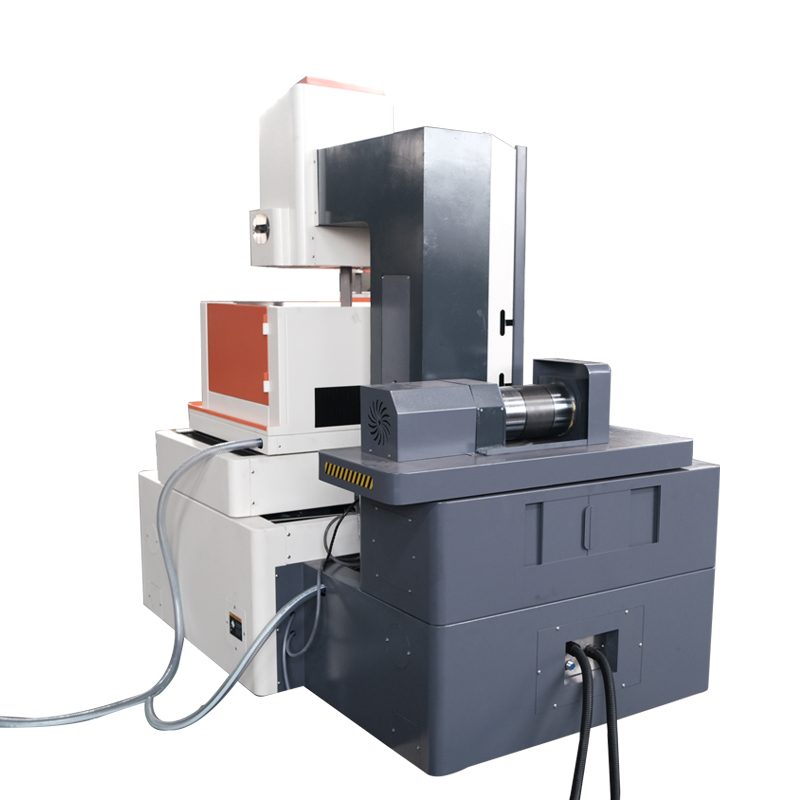
Mittelgeschwindigkeits-Drahterodiermaschine TR-RT80Advantages:
◆Supports remote control, status monitoring, and file transfer via wireless LAN.
◆Easy installation, plug and play; simply connect to power. Die Benutzeroberfläche des Steuerungssystems ist einfach und leicht zu erlernen und nutzt mehrere Algorithmen der künstlichen Intelligenz, sodass Anfänger sich schnell mit der Maschinenbedienung vertraut machen können.
◆Power failure protection function. Erfasst automatisch den Bearbeitungspositionsstatus im Falle eines plötzlichen Stromausfalls; Die Bearbeitung kann nach Wiederherstellung der Stromversorgung wieder aufgenommen werden, was Sicherheit und Zuverlässigkeit gewährleistet.
◆Five-axis full-stroke precise positioning, coordinate display accurate to micrometers.
◆Automatic centering function. One-click centering for internal holes; Automatische Zentrierung für EDM, ohne dass Koordinaten gespeichert werden müssen.
◆Ein-Klick-Einstellung des Referenznullpunkts und des Halbhubs am Handsteuergerät.
◆AR function. Für die Platzierung des Werkstücks ist keine Kalibrierung der Messuhr erforderlich. Der Platzierungswinkel wird über eine Referenzebene oder zwei Referenzlöcher bestimmt. Nach der Einstellung des AR-Winkels werden Bewegung und Bearbeitung automatisch entsprechend dem Platzierungswinkel fortgesetzt.
◆Convenient file editing interface, supporting NC file simulation.
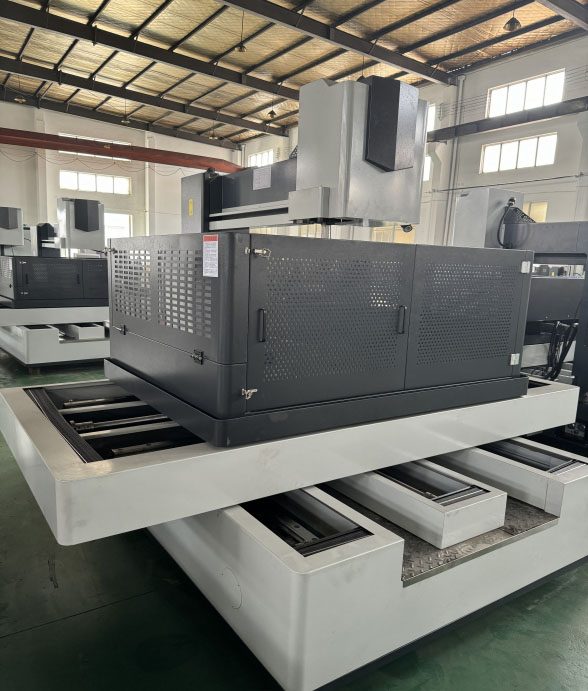
◆ Supports remote control, status monitoring, and file transfer via wireless LAN.
◆ Einfache Installation, Plug-and-Play; Zur Verwendung einfach an die Stromversorgung anschließen. Die Benutzeroberfläche des Steuerungssystems ist einfach und leicht zu erlernen und nutzt mehrere Algorithmen der künstlichen Intelligenz, sodass Anfänger sich in kurzer Zeit mit der Maschinenbedienung vertraut machen können.
Stromausfallschutzfunktion. Bei einem plötzlichen Stromausfall wird der Status der Bearbeitungsposition automatisch erfasst. Nach Wiederherstellung der Stromversorgung kann die Bearbeitung wieder aufgenommen werden, was Sicherheit und Zuverlässigkeit gewährleistet.
◆ Fünf-Achsen-Vollhub-Präzisionspositionierung mit mikrometergenauer Koordinatenanzeige.
◆ Automatische Zentrierfunktion. Ein-Klick-Zentrierung für Innenlöcher; automatische Zentrierung, ohne dass man sich die Koordinaten für das EDM merken muss.
◆ Die manuelle Steuerbox ermöglicht die Einstellung des Referenznullpunkts und des Halbhubs mit einem Klick.
AR-Funktion. Für die Platzierung des Werkstücks ist keine Kalibrierung der Messuhr erforderlich. Der Platzierungswinkel wird über eine Referenzebene oder zwei Referenzlöcher bestimmt. Nach der Einstellung des AR-Winkels werden Bewegung und Bearbeitung automatisch entsprechend dem Platzierungswinkel fortgesetzt.
◆ Convenient file editing interface, supporting NC file simulation.
◆ WYSIWYG 2D- und 3D-Grafikanzeigefunktion; Werkstückgrafiken können zur bequemen Designbetrachtung frei skaliert und gedreht werden. ◆ Unterstützt das Spiegeln, Drehen und Skalieren der Bearbeitung von NC-Dateien.
◆ Supports simulation, single-step, and unmanned machining modes.
◆ Funktion zur Fehlervermeidung verfolgen. Der Softwarealgorithmus berechnet die Schnittposition in Echtzeit mit einem geschlossenen Regelkreis, um Fehler zu vermeiden und die Sicherheit des Werkstücks zu gewährleisten.
◆ The Z-axis uses a linear guide rail for high precision. Während der Bearbeitung kann es sich automatisch die Position merken und sich mit dem Werkstück auf und ab bewegen. Dadurch wird das Problem gelöst, dass herkömmliche Maschinen nur einen Stift verwenden können und sich beim Schneiden von Materialien nicht auf und ab bewegen können.
Nach der Programmierung kann der Offset jederzeit ohne Neuprogrammierung korrigiert werden.
◆ Kegelschneiden: Einfach Werkstückhöhe eingeben; Die Software berechnet den Schnitt automatisch und schließt ihn ab.
◆ Funktion „Zurück zum Pausenpunkt“: Merkt sich automatisch den Pausenpunkt während des Werkstückschneidens und ermöglicht so die freie Bewegung aller fünf Achsen und eine Rückkehr zum Pausenpunkt mit einem Klick. This facilitates moving the molybdenum wire to an empty point for wire replacement and waste removal.
◆ Cut back to pause point function: If a short circuit occurs due to an incorrectly drilled wire hole, the machine can be moved to a non-short-circuit position and the cutting point can be returned to complete the cut with a single click. For example, if a high workpiece is drilled at an angle, the UV axis can be moved to release sparks, and then the UV axis can be cut back to a vertical position.
◆ Skip step function: Allows skipping steps between any hole position and line segment.
◆ Funktion „Ignorieren“: Ermöglicht die Auswahl einer beliebigen Programmzeile, um mit dem Schneiden an der aktuellen Position zu beginnen.
◆ Neue Offset-Funktion: Während der Bearbeitung kann ein neuer Offset basierend auf dem Molybdändrahtverschleiß zurückgesetzt werden, ohne die laufende Bearbeitung zu stoppen.
◆ Funktion „Pausenpunkt festlegen“: Klicken Sie während der Verarbeitung einfach auf die Codezeile, um die Pausenposition festzulegen oder abzubrechen. simple and clear.
◆ Unterstützt mehrere Rückwärtsschneidemethoden, sodass Benutzer aus jeder Programmzeile für Rückwärtsschneiden wählen können.
Sechs Benutzerkoordinatensysteme zur bequemen Auswahl. Bei eiligen Werkstücken können zunächst die aktuellen Werkstückkoordinaten gespeichert und bearbeitet werden.
◆ Pitch and backlash compensation functions. Nach Jahren des Einsatzes können eventuelle Fehler in der Spindelgenauigkeit mithilfe der Steigungskompensationsfunktion korrigiert werden.
◆ XYUV-Achsen verwenden alle eine Direktantriebsstruktur, um Bearbeitungs- und Bewegungsgenauigkeit sicherzustellen.
Anti-electrolysis technology enhances workpiece precision.
◆ Machining records can be queried.
◆ Unterstützt absolute Encoder; Die durch Vibrationen nach dem Abschalten verursachte Verschiebung kehrt beim Start automatisch in die ursprüngliche Position zurück.
◆ Unabhängig davon, ob ein Servomotor oder ein Hybridmotormodell verwendet wird, kann die Bearbeitung nach einer Bearbeitungsunterbrechung fortgesetzt werden, ohne dass der Ursprungspunkt beim Start gefunden werden muss, und die Position verschiebt sich nicht.
Vollständige technische Daten
| Modell | TR-RT80 |
|---|---|
| Vorlaufzeit | 45 Tage |
| Kategorie | CNC- und Bewegungssteuerung |
Die Werte sind Nominalwerte bei 20 °C. Laden Sie das Datenblatt für CAD-Modelle, Drehmomentkurven und Controller-I/O-Karten herunter.
Wo es läuft
Dimensionierung und Inbetriebnahme durch TROY-Ingenieure.
Dimensionierung und Inbetriebnahme durch TROY-Ingenieure.
Dimensionierung und Inbetriebnahme durch TROY-Ingenieure.
Dimensionierung und Inbetriebnahme durch TROY-Ingenieure.
Fragen des Käufers
Was sind die wichtigsten Spezifikationen des TR-RT80?
Modell TR-RT80. Ein vollständiges Datenblatt ist auf Anfrage erhältlich.
Was ist die Vorlaufzeit und Mindestbestellmenge für den TR-RT80?
Die Vorlaufzeit beträgt 45 Tage; MOQ ist 1 Einheit.
Wie ist der Preis für den TR-RT80?
Die Preise werden pro Konfiguration angegeben, einschließlich Werkzeug und Fracht, sofern zutreffend.
Holen Sie sich ein Preisangebot für TR-RT80
Geben Sie das Teil, die Zielrate und den Zielport an. Ein Techniker – kein Chatbot – antwortet innerhalb von 48 Stunden.
Gleiche Kategorie
RPNS-Steuerungssystem
AMR-Controller SRC-880
Rahmenlose Motoren
Bewertet von TROY Engineering ·. Bei jedem Angebot werden die Spezifikationen erneut anhand des Datenblatts des Lieferanten überprüft.