


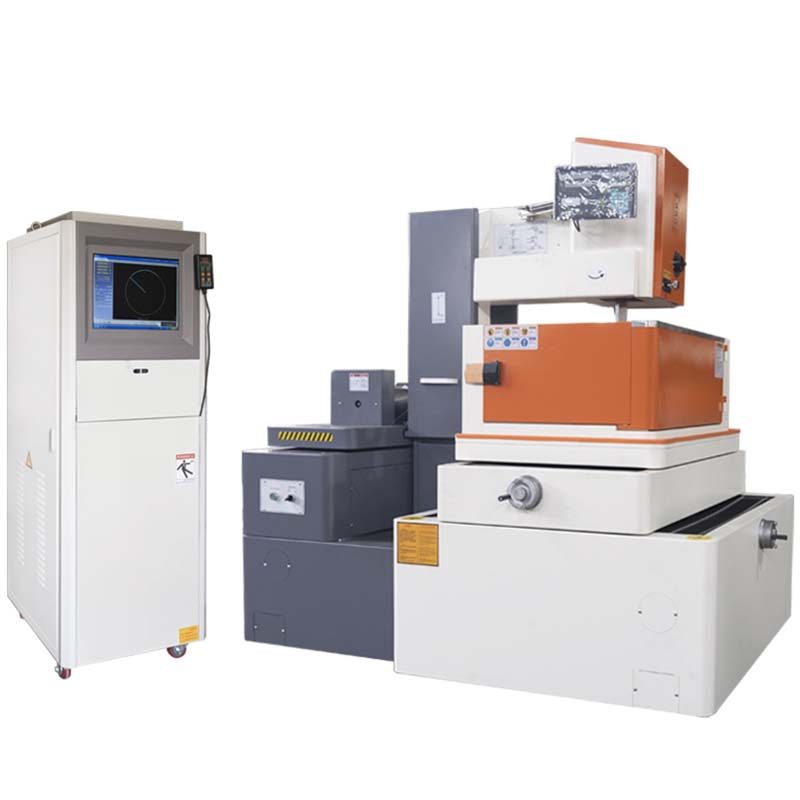
Machine d'électroérosion à fil à vitesse moyenne TR-RT80
Le TR-RT80 est un système d'automatisation pour le conditionnement/remplissage. Le délai de livraison est de 45 jours ; le prix est indiqué par configuration. Certifications : Documentation CE sur demande.
- Modèle
- TR-RT80
- Délai de mise en œuvre
- 45 jours
- Catégorie
- CNC et contrôle de mouvement
A quoi sert cette plateforme
Four-axis CNC linkage control, large cone angle device. Iron resin casting machine body, metal baffle, user-friendly design, central lubrication system, automatic line tension device, digital scale and reading, highly integrated controller for easy maintenance and troubleshooting, Windows basic interface, AutoCAD programming, and simple operation.
Conditions commerciales
| Devis | Prix par configuration – réponse sous 48 heures |
|---|---|
| Délai de mise en œuvre | 45 jours |
| MOQ | 1 unité |
| Origine | Chine |
| Port de chargement | Shanghai, China |
| Incoterm | FOB Shanghai / CIF on request |
| Paiement | Dépôt de 30%, 70% avant expédition |
| Garantie | 24 mois standard, 36 mois en option |
Détails du produit
Notes d'application, dessins de construction et vidéo du dossier d'ingénierie TROY — la même documentation livrée avec le devis.
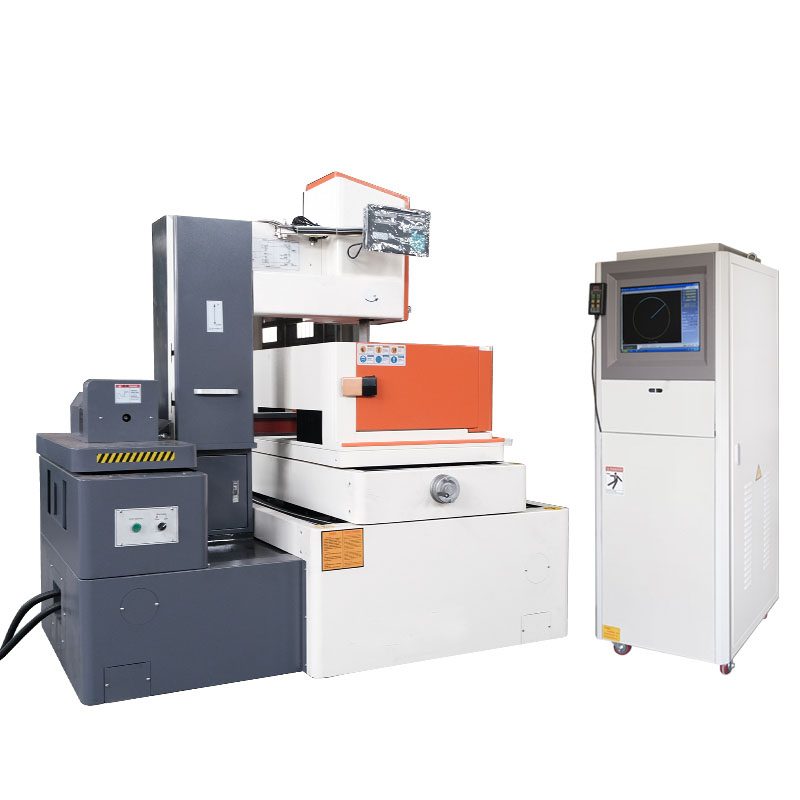
Wire EDM machines are synonymous with high efficiency and are indispensable tools for manufacturing various high-tech products. Therefore, their development and evolution reflect the great importance humanity places on them. Since their inception, humans have continuously improved and innovated them to meet the demands of various aspects of society. Especially after humans endowed machine tools with human-like characteristics, the relationship between wire EDM machines and humans has become increasingly harmonious.
Auparavant, les machines d'électroérosion à fil rapide étaient essentiellement sans personnel. Cependant, en ajoutant une armoire de commande et en installant un écran tactile industriel, ce qui a donné naissance à la machine d'électroérosion à fil moyen actuelle, elle peut communiquer avec les humains sans entrave.
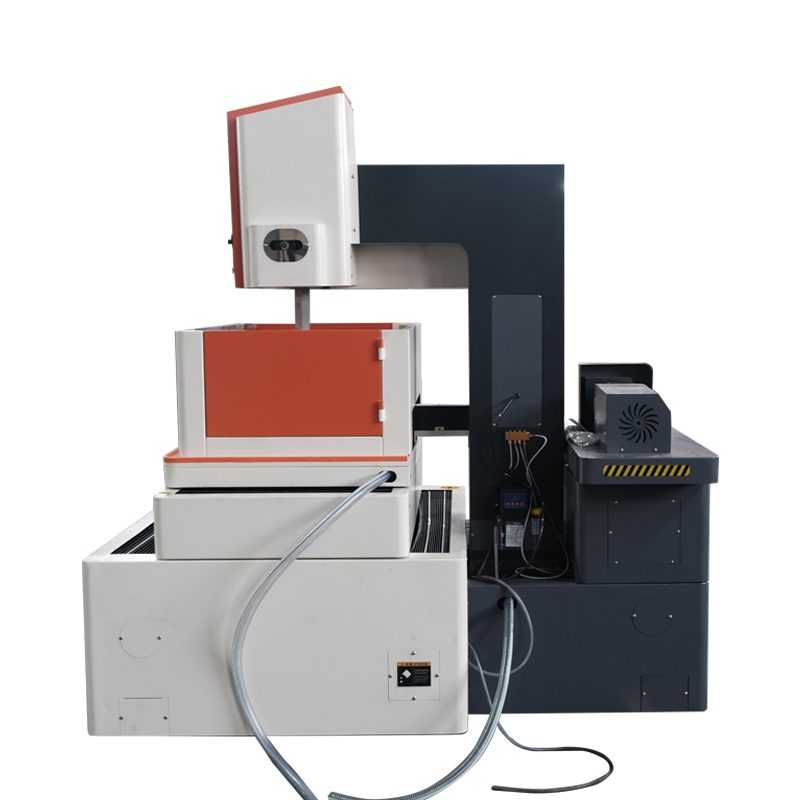
Previously, wire EDM machines lacked intelligence. Now, after being programmed, they are as intelligent as robots, easily handling complex workpieces. Traditional wire EDM machines were inherently risky, constantly posing a threat to human health. However, today's high-efficiency C-type wire EDM machines are increasingly stable and convenient to operate, significantly improving work efficiency—arguably twice as fast as conventional machines. Furthermore, they feature intelligent high-frequency real-time inspection and intelligent dual servo motor wire tensioning functions. The fully automatic wire tensioning device is more stable and efficient than that of conventional machines. Traditional wire EDM machines require manual wire tensioning, which can easily lead to hand injuries and poses safety hazards.
De plus, la tension des fils est une compétence technique ; une mauvaise technique peut affecter le processus de fabrication de la pièce.
La machine d'électroérosion à fil traditionnelle ressemblait peut-être à une machine introvertie et insensible ; le moderne ressemble plus à un PC flexible.
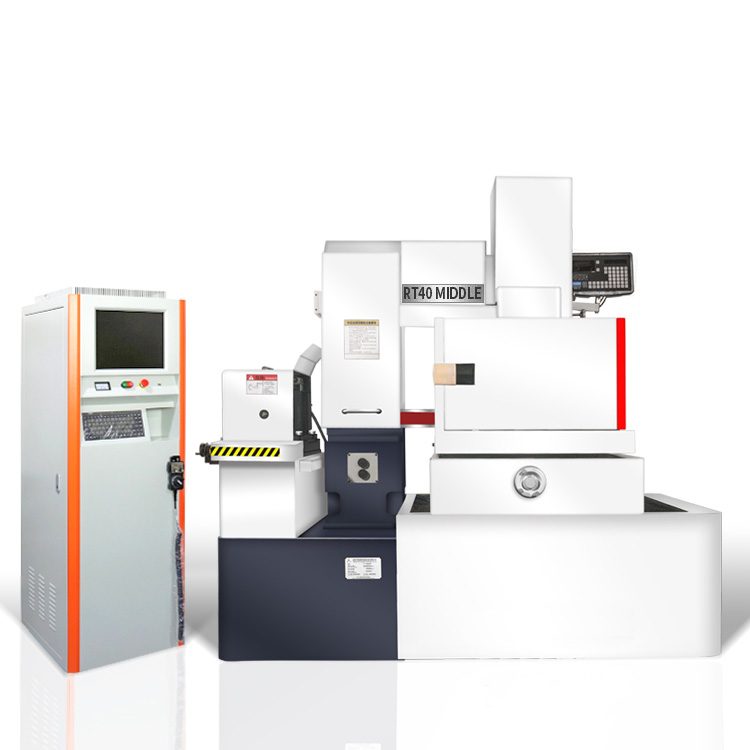
Machine d'électroérosion à fil à vitesse moyenne TR-RT80 Caractéristiques et avantages de la machine-outil :
1. L'ensemble du système adopte une conception à double processeur : DSP gère le servocommande et X86 gère les fonctions d'affichage et l'interaction homme-machine.
2. La carte CPU d'affichage (X86) utilise une carte mère de qualité industrielle avec un système d'exploitation Win10 intégré et un disque SSD, permettant un fonctionnement hors tension sans panne du système.
3. Le système utilise une technologie avancée d'alimentation par impulsions et d'alimentation anti-électrolyse, améliorant la précision dimensionnelle et la précision de coupe des pièces.
4. Les utilisateurs peuvent éventuellement installer un encodeur linéaire pour obtenir un contrôle complet en boucle fermée.
5. Le lit est fabriqué en résine moulée au sable et subit deux traitements thermiques à haute température, contrôlant efficacement la déformation de la machine-outil.
6. Imported precision linear guides, imported precision ball screws, and imported bearings maintain mechanical precision over long periods.
7. Excellent rapid traverse and rapid step characteristics.
8. Les axes X et Y utilisent des servomoteurs, tandis que les axes U, V et Z utilisent des moteurs hybrides ou co-servo, équipés d'une commande manuelle à 5 axes, rendant le mouvement de la machine-outil pratique et rapide.
9. Le contrôleur adopte une commande numérique à cinq axes (X, Y, U, V, Z) et dispose de fonctions telles que la recherche automatique des bords et la recherche automatique du centre.
| CODE | WORK TRAVEL | |||||||||||
| 1 | Worktable(Width×Length) | mm | 1360*970 | |||||||||
| 2 | CNC Type | |||||||||||
| 3 | Autocut Control System | |||||||||||
| 4 | Max.Load Bearing Of Worktable | kg | 200 0 | |||||||||
| 5 | X Axis | mm | 800 | |||||||||
| 6 | Y Axis | mm | 100 0 | |||||||||
| 7 | Z Axis | mm | 550 | |||||||||
| 8 | Taper Angle | ° | ±1 5 | |||||||||
| 9 | Taper U/V stroke | mm | 80*80 | |||||||||
| 10 | U/V minimum co mmand unit | mm | 0.001 | |||||||||
| STRUCTURE INDEX | ||||||||||||
| 11 | Display Method | DRO(DIGITAL READ OUT) | ||||||||||
| 12 | Wire Diameter | mm | 0.18 | |||||||||
| 13 | Vertical Controller Weight | kgs | 200 | |||||||||
| 14 | Power Consumption | kw | 2.0 | |||||||||
| 15 | Max Working Current | A | 10 | |||||||||
| 16 | Resolution Of Each Axis | mm | 0.001 | |||||||||
| 17 | Power Requirement | 380/415 V, 50/60 Hz for three-phase | ||||||||||
| 18 | Environmental Temperature Requirement | 0℃~40℃ | ||||||||||
| 19 | Relative Humidity | 20%~80% | ||||||||||
| ACCURACY | ||||||||||||
| 20 | Cutting Accuracy | mm | 0.05 | |||||||||
| 21 | Roughness Accuracy | Ra | 0.6-1.4 | |||||||||
| 22 | Cutting Speed | mm²/min | 300 or broader | |||||||||
| 23 | Maximum cutting thickness | mm | 500 | |||||||||
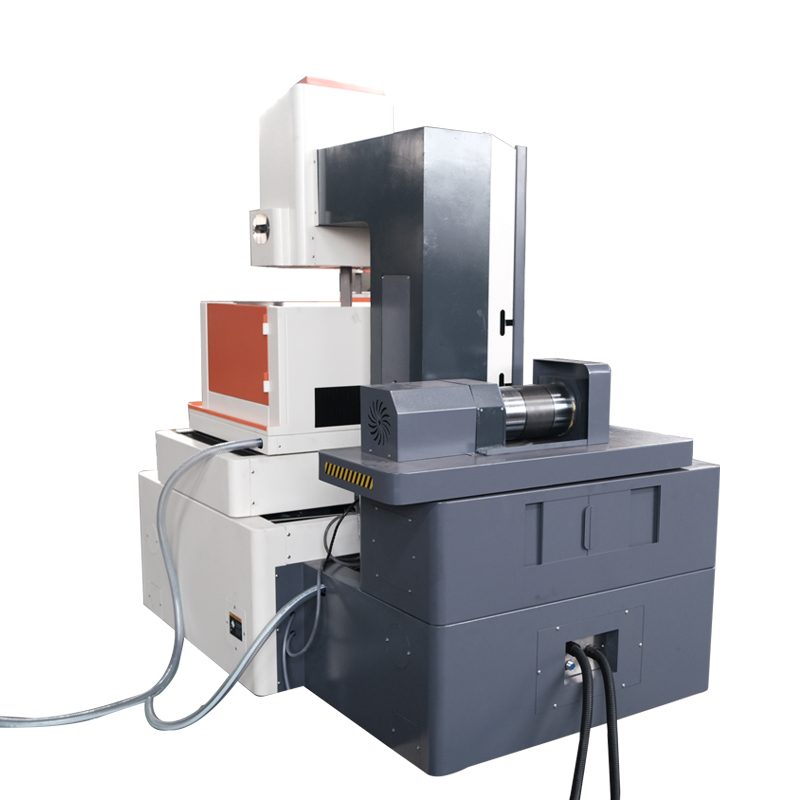
Machine d'électroérosion à fil à vitesse moyenne TR-RT80Advantages:
◆Supports remote control, status monitoring, and file transfer via wireless LAN.
◆Installation facile, plug and play ; connectez-vous simplement à l’alimentation. L'interface utilisateur du système de contrôle est simple et facile à apprendre, utilisant plusieurs algorithmes d'intelligence artificielle, permettant aux débutants de maîtriser rapidement le fonctionnement de la machine.
◆Fonction de protection contre les pannes de courant. Enregistre automatiquement l'état de la position d'usinage en cas de panne de courant soudaine ; l'usinage peut reprendre une fois le courant rétabli, garantissant ainsi la sécurité et la fiabilité.
◆Five-axis full-stroke precise positioning, coordinate display accurate to micrometers.
◆Fonction de centrage automatique. Centrage en un clic pour les trous internes ; centrage automatique pour EDM sans avoir besoin de mémoriser les coordonnées.
◆Réglage en un clic du point zéro de référence et de la demi-course sur le boîtier de commande manuelle.
◆Fonction AR. Le placement de la pièce ne nécessite aucun étalonnage du comparateur à cadran ; l'angle de placement est déterminé via un plan de référence ou deux trous de référence. Après avoir réglé l'angle AR, le mouvement et l'usinage se dérouleront automatiquement en fonction de l'angle de placement.
◆Convenient file editing interface, supporting NC file simulation.
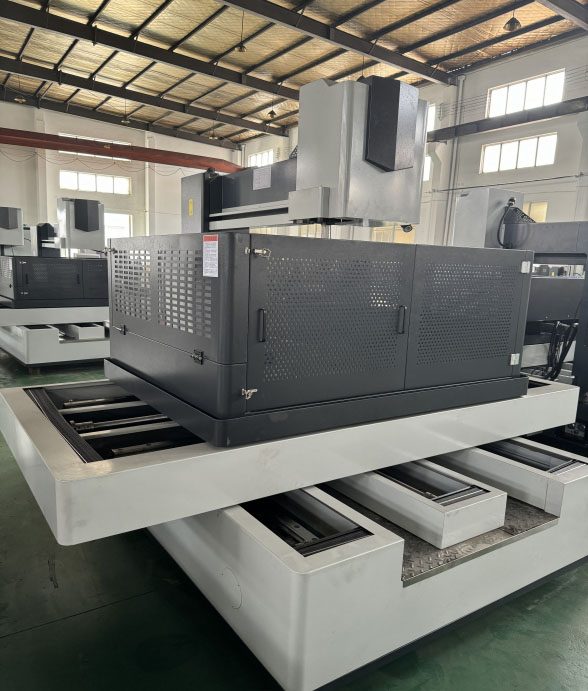
◆ Supports remote control, status monitoring, and file transfer via wireless LAN.
◆ Installation facile, plug and play ; connectez-vous simplement à l’alimentation pour l’utiliser. L'interface utilisateur du système de contrôle est simple et facile à apprendre, utilisant plusieurs algorithmes d'intelligence artificielle, permettant aux débutants de maîtriser le fonctionnement de la machine en peu de temps.
Fonction de protection contre les pannes de courant. En cas de panne de courant soudaine, l'état de la position d'usinage est automatiquement enregistré. Une fois le courant rétabli, l’usinage peut reprendre, garantissant ainsi la sécurité et la fiabilité.
◆ Positionnement précis sur cinq axes sur toute la course, avec affichage des coordonnées précises au micromètre près.
◆ Fonction de centrage automatique. Centrage en un clic pour les trous internes ; centrage automatique sans avoir besoin de mémoriser les coordonnées pour l'EDM.
◆ Le boîtier de commande manuelle permet de régler en un clic le point zéro de référence et la demi-course.
Fonction AR. Le placement de la pièce ne nécessite aucun étalonnage du comparateur à cadran ; l'angle de placement est déterminé via un plan de référence ou deux trous de référence. Après avoir réglé l'angle AR, le mouvement et l'usinage se dérouleront automatiquement en fonction de l'angle de placement.
◆ Convenient file editing interface, supporting NC file simulation.
◆ Fonction d'affichage graphique WYSIWYG 2D et 3D ; Les graphiques des pièces peuvent être librement mis à l'échelle et pivotés pour une visualisation pratique de la conception. ◆ Prend en charge l'usinage de retournement, de rotation et de mise à l'échelle des fichiers CN.
◆ Supports simulation, single-step, and unmanned machining modes.
◆ Fonction de prévention des erreurs de suivi. L'algorithme logiciel calcule la position de coupe en temps réel avec une boucle fermée pour éviter les erreurs et garantir la sécurité de la pièce.
◆ L'axe Z utilise un rail de guidage linéaire pour une haute précision. Pendant l'usinage, il peut mémoriser automatiquement la position et se déplacer de haut en bas avec la pièce, résolvant ainsi le problème selon lequel les machines conventionnelles ne peuvent utiliser qu'une goupille et ne peuvent pas monter et descendre lors de la coupe de matériaux.
Après programmation, le décalage peut être corrigé à tout moment sans reprogrammation.
◆ Coupe conique : saisissez simplement la hauteur de la pièce à usiner ; le logiciel calcule et termine automatiquement la découpe.
◆ Fonction de retour au point de pause : mémorise automatiquement le point de pause pendant la coupe de la pièce, permettant le libre mouvement des cinq axes et un retour en un clic au point de pause. Cela facilite le déplacement du fil de molybdène vers un point vide pour le remplacement du fil et l'élimination des déchets.
◆ Cut back to pause point function: If a short circuit occurs due to an incorrectly drilled wire hole, the machine can be moved to a non-short-circuit position and the cutting point can be returned to complete the cut with a single click. For example, if a high workpiece is drilled at an angle, the UV axis can be moved to release sparks, and then the UV axis can be cut back to a vertical position.
◆ Skip step function: Allows skipping steps between any hole position and line segment.
◆ Fonction Ignorer : Permet de sélectionner n'importe quelle ligne de programme pour démarrer la coupe à partir de la position actuelle.
◆ Nouvelle fonction de décalage : pendant le traitement, un nouveau décalage peut être réinitialisé en fonction de l'usure du fil de molybdène sans arrêter le traitement en cours.
◆ Définir la fonction de point de pause : pendant le traitement, cliquez simplement sur la ligne de code pour définir ou annuler la position de pause ; simple et clair.
◆ Prend en charge plusieurs méthodes de coupe inversée, permettant aux utilisateurs de choisir parmi n'importe quelle ligne de programme pour la coupe inversée.
Six systèmes de coordonnées utilisateur pour une sélection pratique. Pour les pièces urgentes, les coordonnées actuelles de la pièce peuvent être mémorisées et traitées en premier.
◆ Fonctions de compensation de pas et de jeu. Après des années d'utilisation, toute erreur dans la précision de la vis mère peut être corrigée à l'aide de la fonction de compensation de pas.
◆ Les axes XYUV utilisent tous une structure à entraînement direct pour garantir la précision de l'usinage et des mouvements.
Anti-electrolysis technology enhances workpiece precision.
◆ Machining records can be queried.
◆ Prend en charge les codeurs absolus ; le déplacement causé par les vibrations après l'arrêt reviendra automatiquement à sa position d'origine au démarrage.
◆ Que l'on utilise un modèle de servomoteur ou de moteur hybride, après une interruption de l'usinage, l'usinage peut reprendre sans avoir besoin de retrouver le point d'origine au démarrage, et la position ne changera pas.
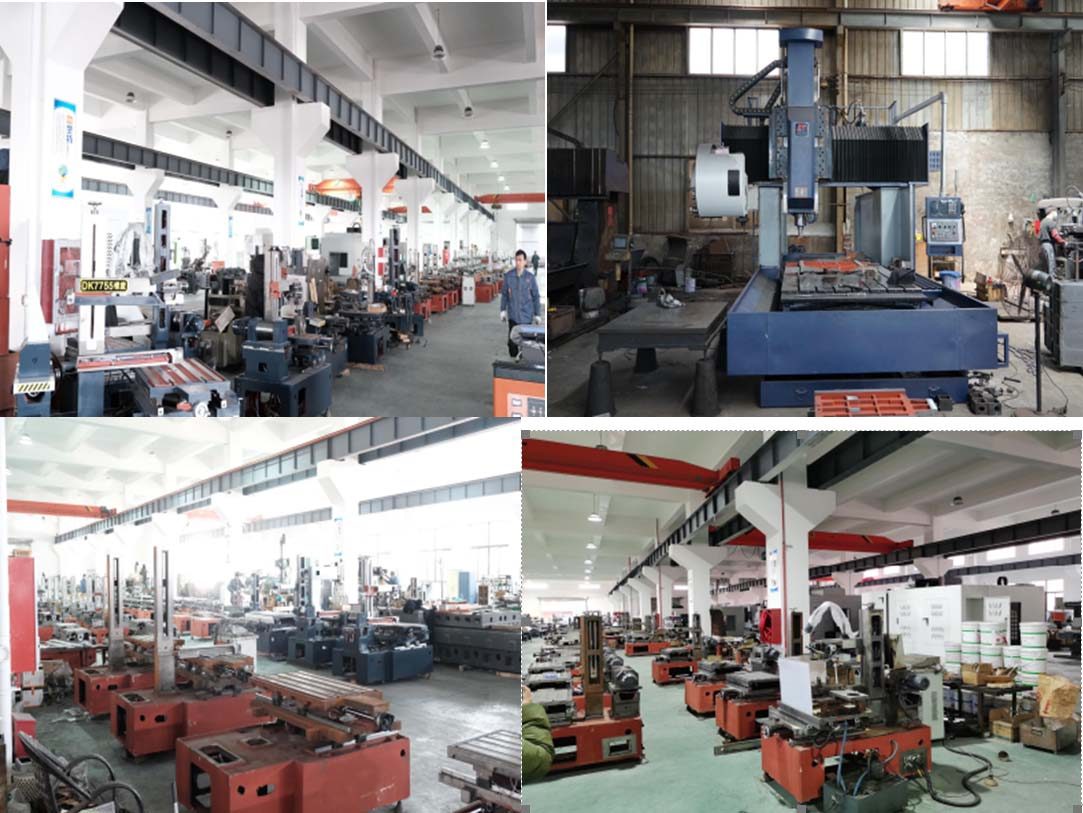
Données techniques complètes
| Modèle | TR-RT80 |
|---|---|
| Délai de mise en œuvre | 45 jours |
| Catégorie | CNC et contrôle de mouvement |
Les valeurs sont nominales à 20 °C. Téléchargez la fiche technique des modèles CAO, des courbes de couple et des cartes d'E/S du contrôleur.
Où ça court
Dimensionné et mis en service par les ingénieurs TROY.
Dimensionné et mis en service par les ingénieurs TROY.
Dimensionné et mis en service par les ingénieurs TROY.
Dimensionné et mis en service par les ingénieurs TROY.
Questions de l'acheteur
Quelles sont les principales spécifications du TR-RT80 ?
Modèle TR-RT80. Une fiche technique complète est disponible sur demande.
Quel est le délai de livraison et le MOQ pour le TR-RT80 ?
Le délai de livraison est de 45 jours ; MOQ est de 1 unité.
Quel est le prix du TR-RT80 ?
Le prix est indiqué par configuration, y compris l'outillage et le transport, le cas échéant.
Obtenez une proposition de prix pour TR-RT80
Incluez la pièce, le débit cible et le port de destination. Un ingénieur (et non un chatbot) répond dans les 48 heures.
Même catégorie
Système de contrôle RPNS
Contrôleur AMR SRC-880
Moteurs sans cadre
Évalué par TROY Ingénierie ·. Les spécifications sont revérifiées par rapport à la fiche technique du fournisseur à chaque devis.